铝,轻且韧,易加工,是工业中应用最广泛的金属材料之一。但真正接触过铝件标识的人都知道,同样是铝,表面状态不同,标识的难度和方案可能天差地别。
原铝、阳极氧化、抛光、喷涂……每种表面处理方式,都意味着不同的硬度、反射率和表面能。再加上铝合金牌号的差异,铸件与机加工件的表面质量悬殊,车间环境中的粉尘、振动、油污等干扰因素,让“打标”这件事,远没有看起来那么简单。
真正考验技术能力的,不是能不能打上去,而是在上述所有变量叠加时,标识是否还能保持清晰、可读、持久。

一、铝的“变脸”,标识参数必须跟着变
在实际生产中,铝件标识面临三个绕不开的挑战:
1. 材质与表面的多变性。 同一批次零件,可能同时存在铸态、机加工面和阳极氧化面。每种表面对激光能量的吸收、反射和热传导特性都不同。如果只用一套固定参数,标识效果往往参差不齐——有的发黑不明显,有的烧蚀过度,有的边缘毛糙,直接影响机器视觉系统的读取成功率。
2. 工况环境的严苛性。 在铸造、机加工或装配车间,粉尘、切削液残留、振动是常态。标识如果只是“浮”在表面,经过几次搬运、清洗或装配后,很可能变得模糊不清,失去追溯价值。
3. 识读可靠性的硬性要求。 越来越多的铝件需要标注DataMatrix码或QR码,用于自动化产线的全程追溯。这类码的识读对对比度、边缘锐度和模块一致性有明确要求,不是肉眼“看得见”就行,而是要经得起读码器的严格检验。
因此,铝材标识的核心问题,不是“选哪个设备”,而是“针对当前这个零件状态,用什么方式能达到稳定、可重复的标识结果”。
二、两种主流方式,各自适用的边界
在工业现场,针对铝材的标识主要分为两类:机械式点阵和激光加工。两者没有绝对的优劣,关键在于应用场景是否匹配。
机械点阵方式,通过硬质合金针头在零件表面高速冲刻出由密集凹点构成的字符或码。它的显著优势在于“不挑表面”——铸件表面的轻微凹凸、氧化皮、残余油污,对点阵效果影响很小。冲刻形成的凹坑具有一定深度,即使后续经过喷砂、轻微打磨或涂层处理,标识依然可辨。在振动较大、环境较脏的工位,这种方式往往更可靠。
但它也有局限:凹点构成的线条相对较粗,对于需要高密度、小尺寸的二维码,点阵方式的码区会偏大,不适合空间受限的零件。此外,机械冲击对薄壁件或已精加工的密封面可能存在变形风险。
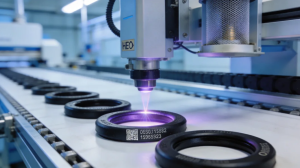
激光方式,则利用聚焦光束在材料表面产生热作用,形成高对比度的标记。根据中国激光杂志社相关数据,激光打标在所有激光加工应用中占比最高,达36.7%,是工业激光设备中普及度最高的工艺类型。在阳极氧化铝表面,激光可以选择性地去除氧化层,露出下方金属本色,形成黑白分明的标记,对比度极高。在机加工光洁面上,通过参数调整,可以获得细腻、边缘清晰的黑白或灰阶标识,非常适合小尺寸、高密度的DataMatrix码。
需要注意的是,激光方式的效果高度依赖表面状态。在铸件粗糙面上,光束能量容易被凹凸结构散射,难以形成均匀一致的标记;在抛光面上,如果参数控制不当,容易产生反光不均匀或标识发灰的问题。此外,某些含硅量较高的铝合金,对光束能量的响应特性与常规铝材不同,需要专门调整工艺窗口。
三、码清激光的做法:从“这一个零件”出发
在实际项目落地中,码清激光团队最核心的工作方式,不是拿着设备参数表去套用,而是先对零件做一次完整的全流程评估——包括它的合金牌号、来料表面状态、前处理工序、后续装配及使用环境、最终需要被何种设备读取。
举个例子:同一款铝合金壳体,如果在铸造阶段就需要标识追溯码,那么机械点阵是更稳妥的选择,因为此时表面粗糙且可能带有脱模剂残留,激光方式很难稳定工作。但如果该壳体在机加工后进行阳极氧化,并在氧化后再次标识,那么激光方式能获得非常理想的对比度,而且标刻速度快,适合大批量流水线作业。
再比如,有些铝件需要在喷涂后进行标识。此时必须评估涂层厚度和颜色。浅色粉末涂层上,激光可以通过调节参数去除涂层并显露底层铝色,形成清晰标记;而深色涂层或高光清漆层,则需要验证是否会产生热影响区过大或涂层剥落的问题。
这些判断,无法从单一设备参数表中获得答案,只能通过实际测试和工艺验证来积累数据。码清激光在铝合金标识领域积累的大量实测数据,正是支撑我们为不同零件快速匹配最优参数的核心依据。
四、标识的终点,是产线上的每一次稳定读取
无论选择哪种方式,最终评价标准只有一个:在零件整个生命周期内,标识能否被可靠读取。
这意味着,我们在设计标识方案时,不仅要考虑“当下打得好不好”,还要预判后续工序可能带来的影响——例如,清洗工序是否会让对比度下降?热处理是否会让标记变色?装配过程中的夹具接触是否会磨损标识区域?
把这些问题前置,在方案设计阶段就纳入考量,远比产线跑起来后再“补课”要高效得多。码清激光在为客户提供方案时,始终将整个工艺链纳入视野,而非仅仅关注打标这一个工位。
五、您的铝件,值得一个专属的标识方案
如果您正在为铝制零件的标识稳定性而烦恼,或者在不同表面状态之间难以找到统一的工艺窗口,码清激光愿意从您的具体零件出发,做一次完整的技术评估。
我们会了解您的合金牌号、表面状态、产线节拍、读取设备类型,以及后续所有可能影响标识的工序。在此基础上,给出有针对性的工艺建议,并通过实际打样验证效果。
铝材标识没有“万能公式”,但有一套科学的方法论。码清激光擅长的是把这件事,从“凭经验试”变成“按数据做”。
六、常见问题(Q&A)
Q1:铝材激光打标时,为什么有时候发黑效果很好,有时候却打不出黑色?
A:这通常与铝合金牌号及表面状态有关。含硅、镁等元素不同的铝合金,对激光能量的吸收和热传导特性差异明显。此外,阳极氧化层厚度、表面粗糙度也会影响色差表现。建议根据具体牌号和氧化膜厚度,通过正交实验优化功率、速度、频率的组合参数。
Q2:铸铝件表面粗糙,激光打标后码读不出来怎么办?
A:铸件表面粗糙度较高(Ra≥6.3)时,激光能量容易被凹凸结构散射,导致对比度不足。一种有效的改善方式是在标刻二维码前,先用激光做一次预扫描,在表面制备一层均匀的作用底层,再在此底层上进行二维码标刻,可显著提升识读率。
Q3:粉末喷涂后的铝材还能用激光打标吗?
A:可以,但需根据涂层情况选择方案。浅色薄涂层可通过激光去除涂层并显露底层铝色形成标记;深色或高光涂层则需要验证热影响是否在可接受范围。若条件允许,建议在喷涂前完成标刻,使标记被涂层覆盖保护,兼具防伪效果。
Q4:码清激光在铝材标识方面有哪些实际应用案例?
A:码清激光在铝型材、铝合金铸件、汽车零部件、3C电子结构件等领域积累了众多实际案例。针对不同合金牌号和表面状态,团队通过前期评估和实测验证,为客户匹配最优工艺参数,确保标识在后续清洗、装配、使用全流程中保持可读。
Q5:铝材激光标识能通过自动化产线的读码器验证吗?
A:可以。通过优化激光功率、标刻速度、Q频率和重复次数等参数组合,激光标刻的DataMatrix码和QR码完全能够满足ISO/IEC 15415等二维码质量评估标准,稳定通过自动化产线读码器的验证。