字母数字、数据矩阵码、QR 码、条形码、VIN、徽标……从产线上走下来的每一个零件,身上都带着一个身份。不同的工业打标方式,承担的用途也各不相同。编码选错了,麻烦往往在后面才显现出来:下游读不出来、数据对不上、追溯链断掉。把对的标记,用对的技术,打在对的零件上,可靠的识别链条才算真正开始。可问题在于,怎么判断哪种编码才真正适合自己的生产?
产线打标到底难在哪
在制造现场,打标不只是“打上去一个标识”这么简单。它得在零件的一生中都保持可读,得装下恰到好处的信息量,还得跟得上生产节拍,不能成为瓶颈。一般来说,有三件事决定了选择方向:
- 能不能一直读得出来:磕碰、磨损、高温、后续的表面处理,编码都得扛得住。
- 要装多少信息:序列号、批次、图号、网址,数据量不同,适合的码制差别很大。
- 用什么方式读:是人眼直接看,还是设备在线自动读,这两种场景的要求完全不一样。
码制和技术,得跟着零件走
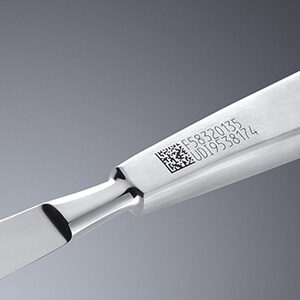
每种需求,其实都能找到更合适的编码形式。字母数字适合序列号、批次号、图号这类需要人眼直接辨认的内容;数据矩阵码能在很小的面积里塞进大量信息,而且表面损坏到 20% 左右仍然可以读出来,在一些条件苛刻的场合这点很关键;QR 码和条形码则更利于产线上的自动读取;VIN 用 17 位标准字符标识车辆;徽标则是把品牌直接打到零件上。
要把这些标记打出来,常见的方案有激光、微冲击和刻划三种,具体怎么选,要看您的产线组织方式。零件是钢、铝、不锈钢、铜还是塑料,对应的技术和实际用法也不一样:
- 激光:永久、精细、非接触,适合高密度编码和对表面要求高的零件。
- 点阵打标:标记深、耐造,适合后续还要承受较大应力或处理的零件。
- 刻划:连续、速度快、痕迹浅,适合批量生产和材料种类较多的情况。
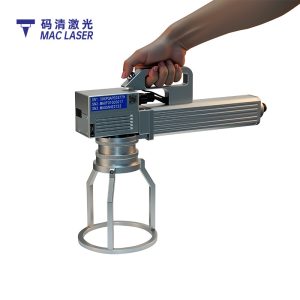
集成方式上,可以做成独立工作站,也可以直接并进产线,或者选便携式设备,看您的生产流程怎么安排更方便。
打标质量,最终要拿标准说话
一个标识有没有价值,要看它从第一次扫描到最终检验,是不是始终能被系统读出来。我们参照业内通行的标准来评估打标质量,比如二维码质量参考 ISO 15415,数据矩阵码符号体系参考 ISO 16022。按这些要求做,读取率才有保障,哪怕零件已经用了很多年。
耐用性同样不能忽略。标记的抗磨损、抗腐蚀、耐热处理能力,都需要实际验证过,追溯性才能覆盖零件的整个生命周期。数据这一头,设备要能跟您的 MES 系统和监控工具对接,让每一个打出来的编码直接进入信息流,而不是留在纸上再靠人录。
没有两条产线是一模一样的,所以方案也得一个个对着做:码制、技术、材料、集成方式,都要结合实际情况定。我们会先看您的零件、节拍和现场约束,再给出更稳妥的组合。
关于码清激光
码清激光专注于工业打标设备的研发与应用,为制造企业提供激光、点阵、刻划等打标方案,覆盖钢、铝、不锈钢、铜、塑料等多种材质,支持独立工作站、产线集成和便携式等多种部署方式。

常见问题
问:字母数字和数据矩阵码到底该怎么选?
答:看谁来读。如果是人眼直接看,比如序列号、批次号,字母数字更直观;如果需要设备自动读取、信息量又大,数据矩阵码更合适。两种也可以同时打,兼顾人工核对和自动追溯。
问:零件表面比较粗糙,还能打数据矩阵码吗?
答:可以,但对技术和参数要求更高。粗糙表面会影响码的对比度和边缘清晰度,通常需要先做打样测试,确认读取率能不能达到要求,再决定用哪种方式。
问:打上去的码,经过涂装或表面处理后还能读出来吗?
答:这取决于打标深度和后续工艺。如果后道有喷漆、氧化、热处理等工序,一般建议选标记更深的方案,或者在打样阶段就模拟完整流程,验证处理后的可读性。
问:VIN 打标有什么特别要求?
答:VIN 是 17 位标准化字符,字符集、位置和深度通常都有明确规定,不同地区的要求也不完全一样。打标前需要确认适用的标准,避免打出来不合规。
问:设备能不能直接接到我们现有的 MES 系统上?
答:可以。打标设备通常提供数据接口,能与 MES 及监控工具对接,实现打标内容自动下发、打标结果回传,减少人工干预和录入错误。
问:你们能先在我们的零件上试打吗?
答:可以。正式选型前,我们一般会建议先做打样测试,用您的实际零件验证码制、参数和读取效果,确认没问题再谈产线部署。
从前期需求梳理、技术选型,到在您的零件上试打,再到产线部署,码清激光可以全程参与。把对的标记,用对的技术,打在对的零件上,可靠的追溯才算真正落地。